Apa itu Cellular Manufacturing?
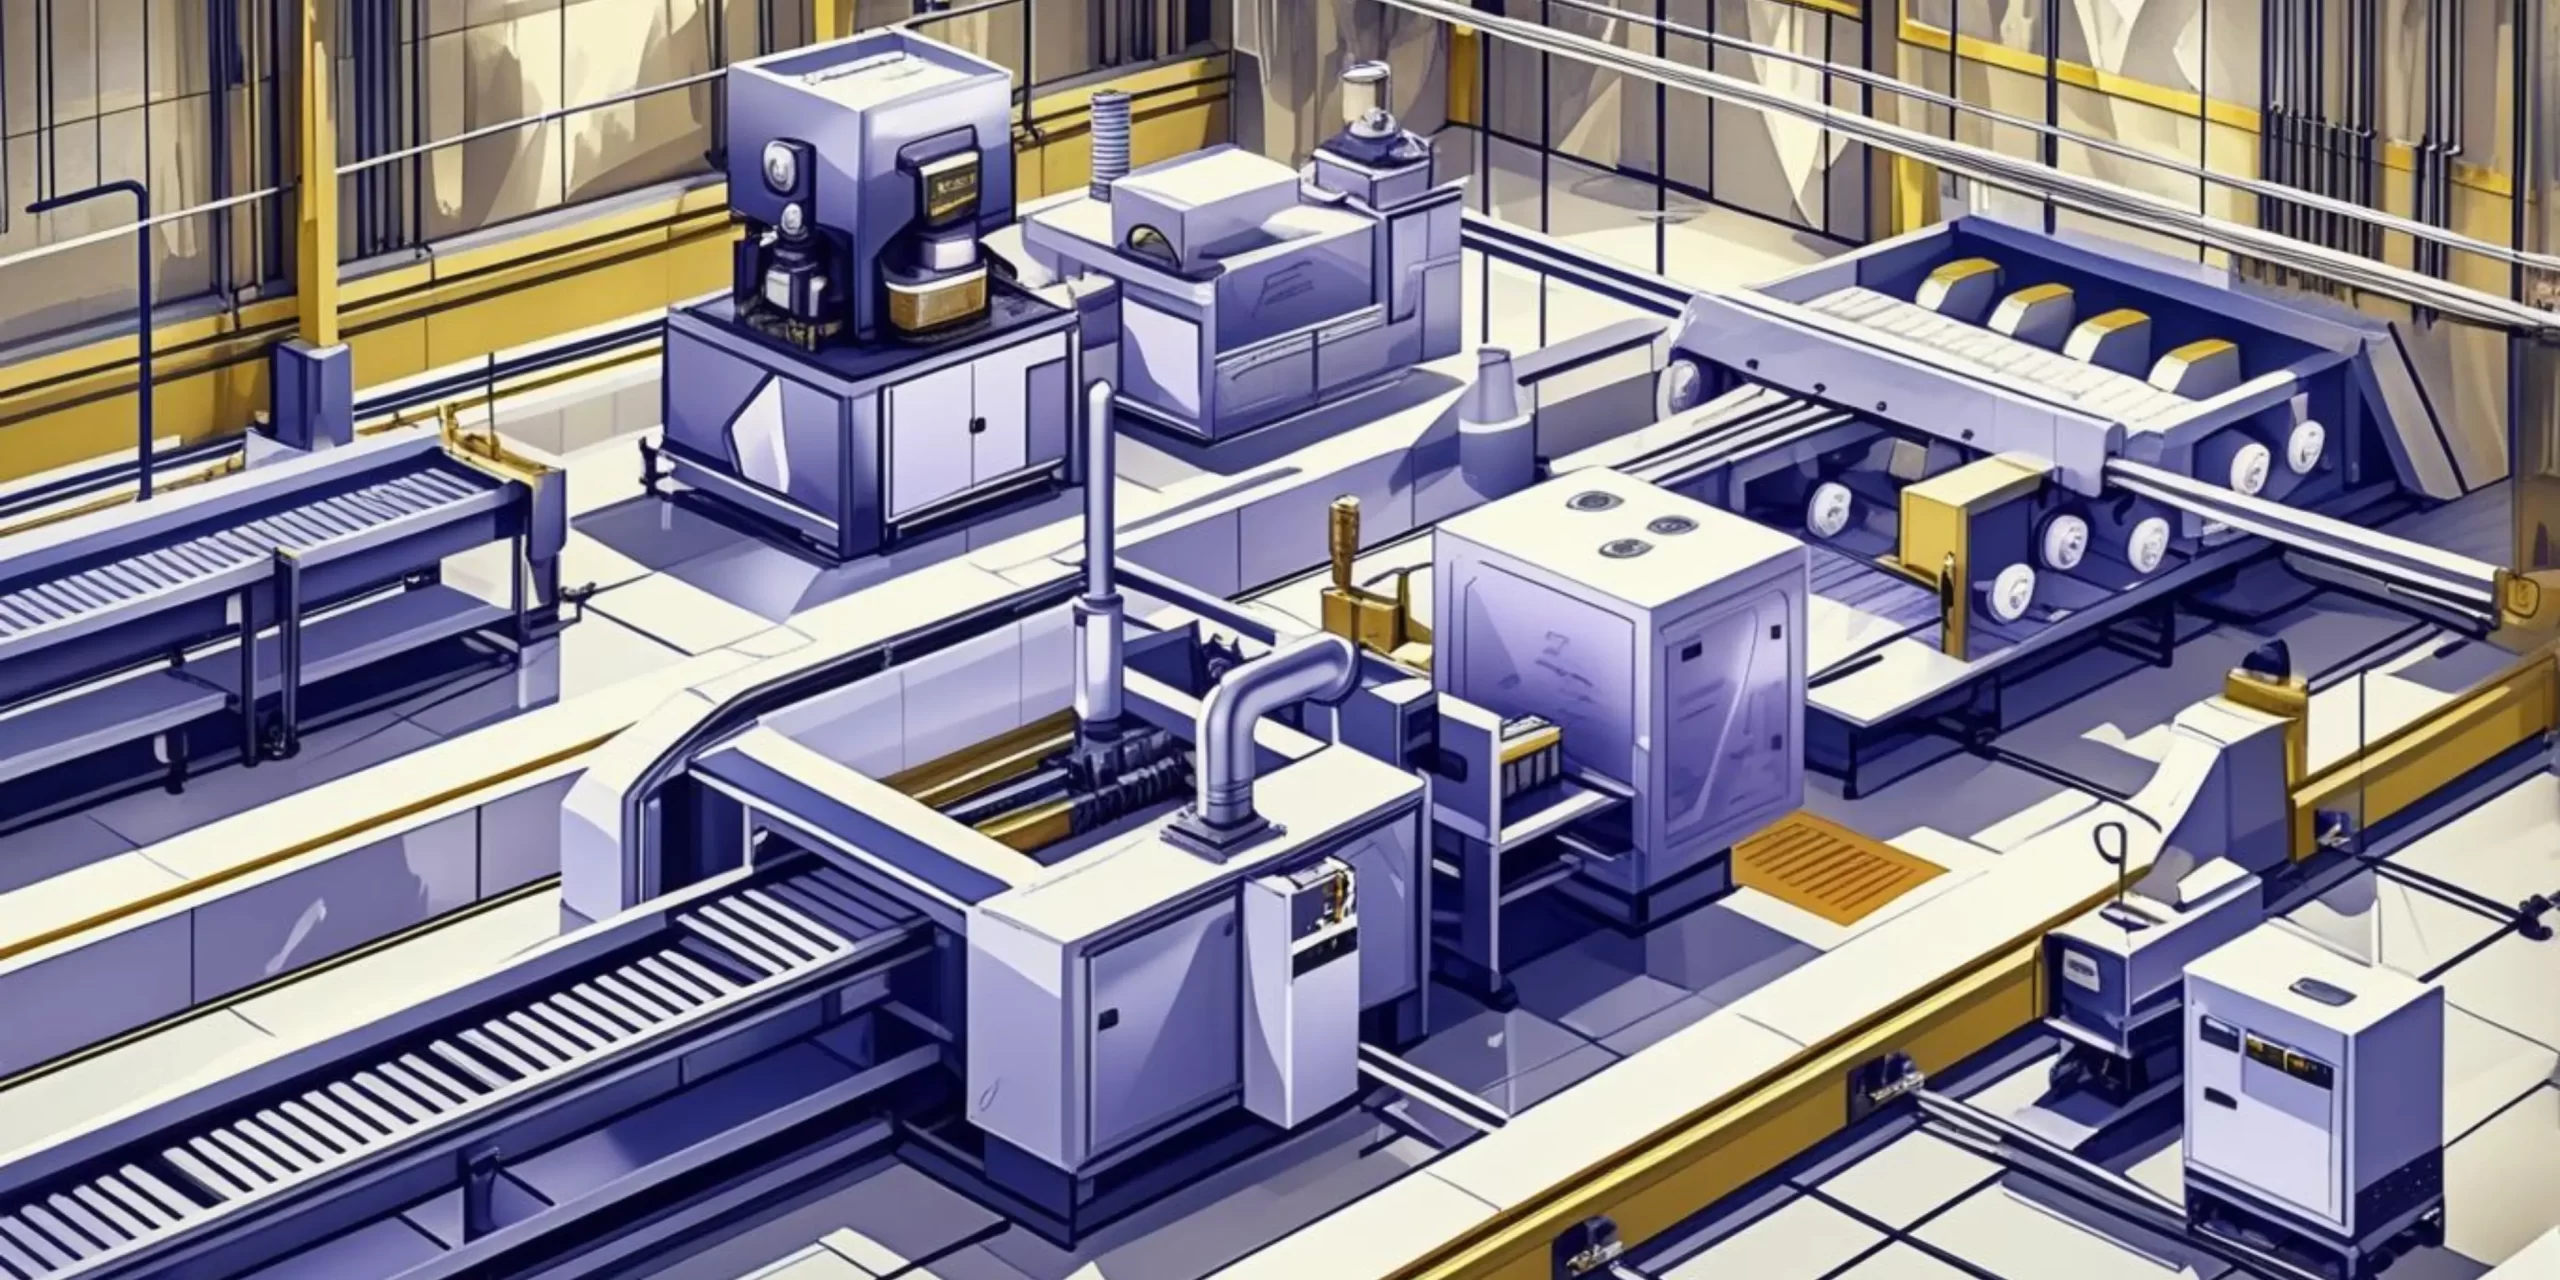
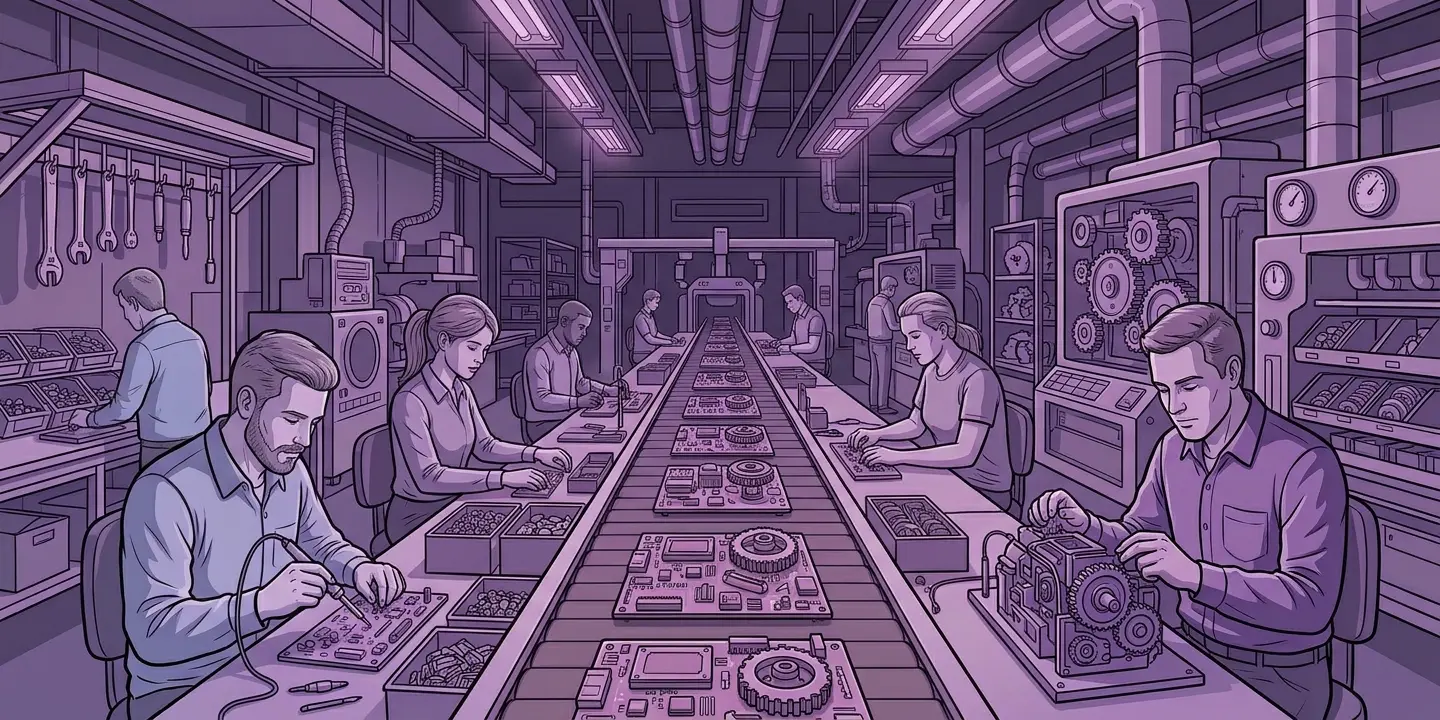
Cellular manufacturing adalah metode pengaturan area produksi yang mengelompokkan mesin, operator, dan proses kerja ke dalam satu sel berdasarkan kesamaan produk atau tahapan produksi. Setiap sel dirancang agar material dapat mengalir lebih pendek, cepat, dan minim perpindahan antar area.
Metode ini memungkinkan operator untuk menangani beberapa proses dalam satu alur kerja yang lebih ringkas. Hasilnya, waktu tunggu berkurang, koordinasi lebih mudah, dan produksi menjadi lebih fleksibel saat permintaan berubah.
Baca juga: Manufacturing Order (MO): Panduan Perintah Produksi
Konsep dan Prinsip Dasar Cellular Manufacturing
Cellular manufacturing dibangun di atas tiga konsep operasional yang saling terhubung: lean manufacturing sebagai fondasi filosofi, takt time sebagai pengatur ritme produksi, dan value stream mapping sebagai alat diagnostik sebelum sel kerja dirancang.
1. Lean Manufacturing sebagai Fondasi
Prinsip utama cellular manufacturing berangkat dari lean manufacturing, yaitu menjaga material tetap mengalir dari satu proses ke proses berikutnya tanpa hambatan yang tidak perlu. Pendekatan ini mendorong perusahaan mengurangi aktivitas tanpa nilai tambah seperti perpindahan material berulang.
2. Takt Time sebagai Pengatur Ritme Sel Kerja
Takt time dalam produksi dihitung dari total waktu produksi tersedia dibagi jumlah unit yang diminta pelanggan dalam periode yang sama. Jika waktu produksi lebih lama dari takt time, tim produksi perlu menyeimbangkan ulang beban kerja sebelum bottleneck tersebut memengaruhi output keseluruhan.
3. Value Stream Mapping untuk Merancang Sel yang Tepat
Value stream mapping membantu tim produksi memetakan seluruh perjalanan material dan informasi dari bahan baku hingga produk jadi, termasuk waktu tunggu di setiap titik proses. Hasil pemetaan ini menunjukkan di mana waste paling banyak terjadi.
Perbedaan Cellular Manufacturing dan Traditional Manufacturing
Perbedaan antara cellular manufacturing dan sistem tradisional paling jelas terlihat pada bagaimana material bergerak di lantai produksi. Berikut adalah tabel yang menjabarkan perbedaan mendasar dari kedua pendekatan operasional tersebut.
| Aspek Utama |
Cellular Manufacturing |
Traditional Manufacturing |
| Pengaturan Mesin |
Mesin dikelompokkan berdasarkan urutan proses perakitan produk dalam satu sel kerja. |
Mesin dikelompokkan berdasarkan jenis atau fungsi yang sama dalam departemen terpisah. |
| Aliran Material |
Material mengalir lebih lancar, linier, dan langsung bergerak ke stasiun berikutnya. |
Aliran material sering terputus karena material harus berpindah jauh antar departemen. |
| Keterampilan Pekerja |
Pekerja dilatih untuk mengoperasikan beberapa mesin dalam satu alur produksi. |
Pekerja biasanya fokus pada satu jenis mesin atau tugas yang sangat spesifik. |
| Tingkat Persediaan (WIP) |
Persediaan WIP lebih rendah karena barang langsung diproses dalam satu sel. |
Persediaan WIP lebih tinggi karena barang setengah jadi menunggu proses di departemen lain. |
| Waktu Siklus Produksi |
Waktu siklus lebih singkat dan mudah diprediksi karena jarak antar stasiun lebih dekat. |
Waktu siklus cenderung panjang karena antrean dapat muncul di setiap stasiun kerja. |
Jenis-Jenis Tata Letak Cellular Manufacturing
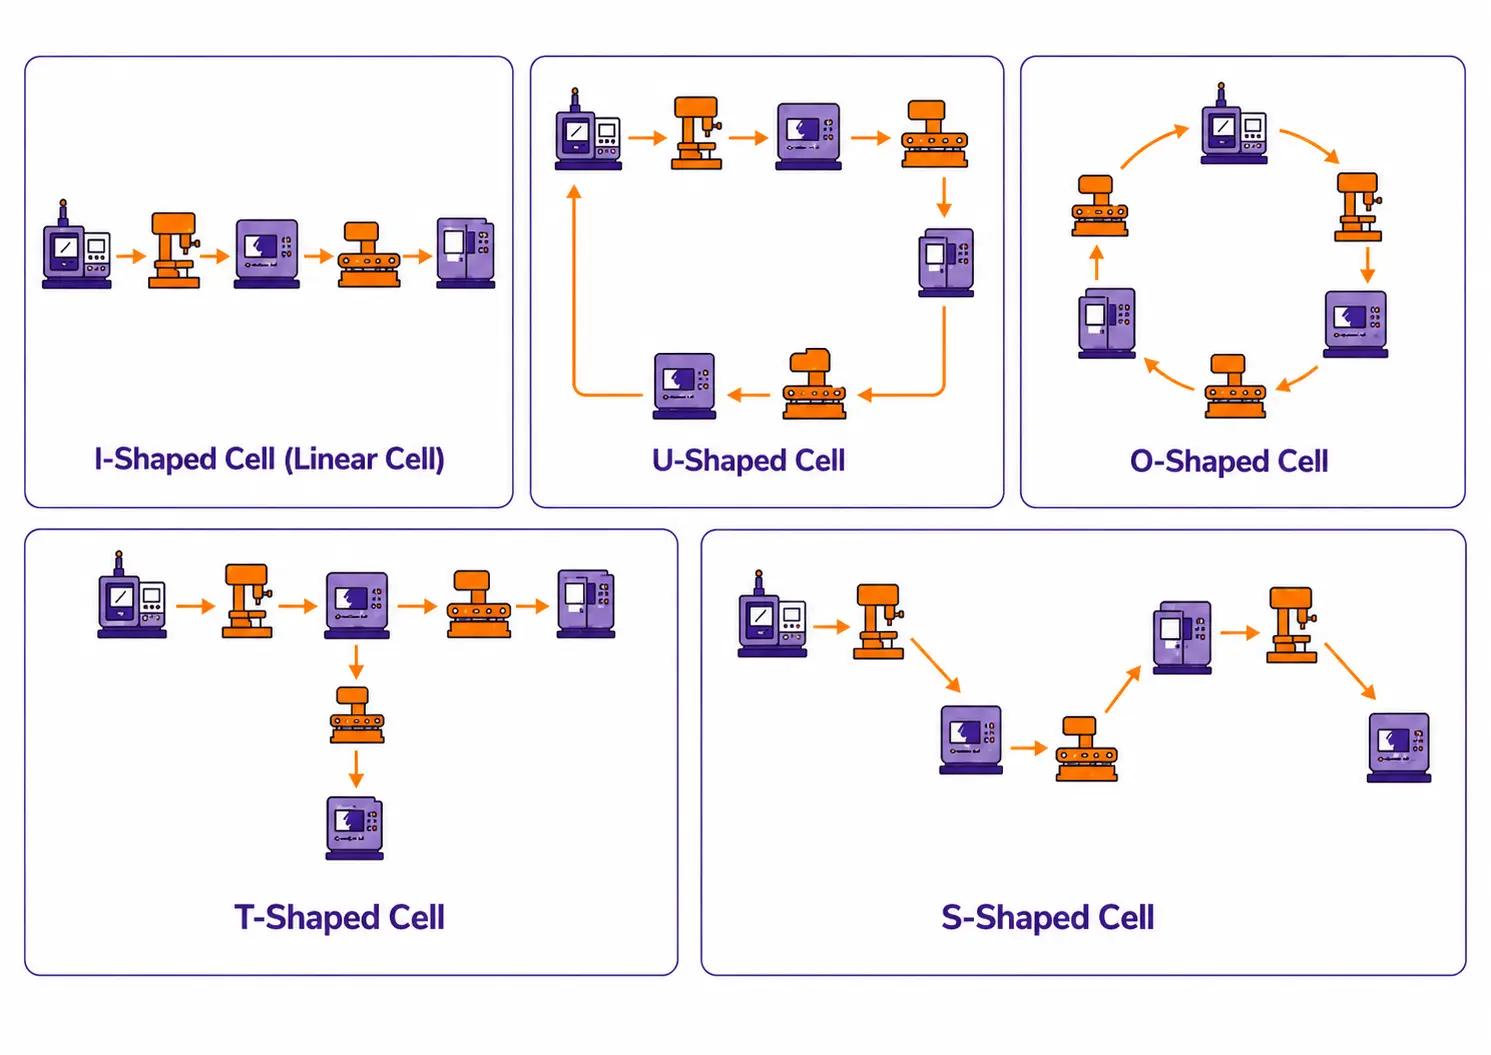
Setiap jenis tata letak sel memiliki keunggulan berbeda tergantung pada volume produksi, variasi produk, dan luas area lantai pabrik yang tersedia.
1. I-Shaped Cell (Linear Cell)
Desain garis lurus ini mengatur mesin secara berurutan menyerupai huruf I untuk memfasilitasi aliran produk yang sederhana. Model ini sangat mudah diimplementasikan namun memerlukan pengawasan ekstra jika satu pekerja mengelola ujung awal dan akhir.
2. U-Shaped Cell
Tata letak berbentuk huruf U memungkinkan titik masuk bahan baku dan keluaran produk jadi berada pada lokasi berdekatan. Kedekatan ini memudahkan operator tunggal mengelola seluruh siklus perakitan sekaligus meminimalkan jarak tempuh jalan kaki.
3. O-Shaped Cell
Konfigurasi melingkar ini umumnya diaplikasikan pada proses produksi berkelanjutan dengan lintasan rotasi yang konstan. Desain melingkar sangat ideal untuk sistem otomatis yang melibatkan meja putar atau ban berjalan tanpa henti.
4. T-Shaped Cell
Struktur ini memfasilitasi dua aliran bahan baku berbeda yang bertemu di satu titik perakitan utama sebagai satu kesatuan. Model persimpangan ini sangat efektif untuk merakit produk kompleks yang membutuhkan penyatuan dua sub-komponen besar.
5. S-Shaped Cell
Ketika pabrik menghadapi keterbatasan ruang fisik, desain berkelok menyerupai huruf S menjadi solusi arsitektur yang paling ideal. Jalur zig-zag ini memaksimalkan pemanfaatan lantai tanpa memotong urutan tahapan operasional mesin yang telah ditetapkan.
Manfaat Cellular Manufacturing untuk Bisnis Manufaktur
Tata letak sel yang dirancang tepat berdampak langsung pada waktu siklus, jarak tempuh material, dan utilisasi mesin. Keunggulan operasional dari metode ini dapat dilihat dalam infografis di bawah ini.
Keunggulan Cellular Manufacturing
5 Manfaat Cellular Manufacturing untuk Efisiensi Produksi
Sistem seluler membantu pabrik mempercepat alur kerja, menekan pemborosan, dan menjaga fleksibilitas produksi.
1
Efisiensi produksi
Jarak perpindahan material lebih pendek sehingga proses kerja menjadi lebih cepat.
2
Waste lebih rendah
Barang setengah jadi dan waktu tunggu berkurang karena proses lebih terhubung.
3
Kualitas lebih terjaga
Cacat produk dapat terdeteksi lebih cepat sebelum masuk ke proses berikutnya.
4
Fleksibilitas naik
Setiap sel lebih mudah menyesuaikan kapasitas dan variasi produk yang diproduksi.
5
Lead time lebih singkat
Waktu setup dan perpindahan bahan menjadi lebih pendek sehingga pengiriman lebih cepat.
Insight: Cellular manufacturing paling efektif saat perusahaan ingin menekan waste, mempercepat alur produksi, dan menjaga konsistensi output dalam satu layout yang lebih ringkas.
Tantangan dan Solusi Implementasi Cellular Manufacturing
Studi simulasi cellular manufacturing dalam International Journal of Simulation Modelling menunjukkan bahwa perbaikan desain sel kerja dapat menurunkan mean flow time dari 1.845,27 menit menjadi 943,99 menit setelah evaluasi layout dan duplikasi mesin tertentu.
Temuan ini memperlihatkan bahwa perubahan layout berbasis simulasi dapat membantu perusahaan menguji dampak operasional sebelum menerapkannya langsung di lantai produksi.
Berikut adalah tantangan umum yang dihadapi perusahaan dalam implementasi metode ini serta solusi potensial yang bisa mengurangi dampak tantangan dan membantu mempersiapkan perusahaan.
1. Biaya awal implementasi yang tinggi
Relokasi mesin berat dan penataan ulang infrastruktur lantai pabrik memerlukan investasi dana serta waktu yang tidak sedikit. Perusahaan harus menyiapkan anggaran khusus untuk instalasi teknis dan pelatihan intensif bagi seluruh tenaga kerja.
Solusinya adalah melakukan implementasi secara bertahap. Hal ini agar tim dapat menguji efektivitas sistem tanpa mengganggu operasi utama secara besar-besaran. Pendekatan ini juga memungkinkan perusahaan mengalokasikan anggaran secara bertahap berdasarkan hasil nyata dari setiap fase.
2. Kompleksitas dalam desain sel produksi
Merancang sel yang seimbang memerlukan analisis mendalam terhadap urutan proses dan waktu siklus setiap mesin yang terlibat. Kesalahan perhitungan pada tahap desain dapat menyebabkan kemacetan produksi baru yang justru menurunkan efisiensi keseluruhan.
Dengan mejalankan production flow analysis sebelum relayout dilakukan. Pemetaan aliran material dan waktu siklus per stasiun kerja akan menghasilkan desain sel yang lebih akurat, sehingga kemacetan dapat diidentifikasi di atas kertas sebelum berdampak pada lantai produksi.
3. Kurangnya fleksibilitas untuk produk yang sangat beragam
Sel produksi biasanya didedikasikan untuk keluarga produk tertentu sehingga kurang optimal jika harus menangani item yang sangat berbeda. Perubahan drastis pada desain produk mungkin memerlukan modifikasi fisik pada tata letak sel yang sudah ada.
Solusi yang efektif adalah standarkan SOP dan pembagian kerja di setiap sel sejak awal. SOP yang rapi memudahkan perusahaan menjaga konsistensi output, mengurangi variasi proses, dan mempercepat adaptasi ketika ada perubahan lini produk atau pergantian operator.
4. Risiko ketidakseimbangan beban kerja
Jika volume permintaan untuk produk tertentu menurun, mesin dan pekerja di dalam sel tersebut mungkin mengalami waktu menganggur. Manajer produksi harus jeli dalam melakukan rotasi tugas agar produktivitas tetap terjaga di seluruh area sel.
Anda bisa gunakan software manufaktur terintegrasi untuk menyatukan jadwal produksi, work order, dan kebutuhan material dalam satu dashboard, sehingga ketidakseimbangan kapasitas dapat terdeteksi lebih awal dan penyesuaian bisa segera dilakukan.
Ilustrasi Penerapan Cellular Manufacturing di Berbagai Industri
Berikut bagaimana cellular manufacturing diterapkan di tiga industri dengan karakteristik produksi yang berbeda, beserta dampaknya terhadap efisiensi operasional masing-masing.
1. Industri Otomotif
Toyota merupakan pionir yang menggunakan sel kerja untuk merakit komponen mesin dengan tingkat akurasi dan kecepatan yang luar biasa. Sistem mereka menjadi rujukan global dalam mengintegrasikan pekerja ahli dengan mesin otomatis dalam satu alur linier.
Di Indonesia, PT Toyota Motor Manufacturing Indonesia memiliki fasilitas produksi di Sunter dan Karawang. Pada produksi otomotif, konsep sel kerja membantu menjaga urutan proses, mengurangi perpindahan material, dan mempercepat kontrol kualitas.
2. Industri Elektronik
Produsen perangkat elektronik menggunakan sel kecil untuk merakit komponen mikro yang membutuhkan ketelitian tinggi dan lingkungan kerja bersih. Tata letak ini memungkinkan deteksi dini terhadap kerusakan komponen elektronik yang sangat sensitif selama proses perakitan.
Ilustrasinya dapat dilihat pada PT Panasonic Manufacturing Indonesia yang memproduksi berbagai perangkat elektronik rumah tangga. Pada industri elektronik, cellular manufacturing membantu memisahkan area kerja berdasarkan jenis produk, menjaga konsistensi perakitan, dan mempercepat inspeksi.
3. Industri Farmasi
Dalam industri farmasi, sel produksi digunakan untuk memastikan tidak terjadi kontaminasi silang antar jenis obat yang sedang diproses. Pengelompokan mesin berdasarkan jenis sediaan mempercepat proses pembersihan dan penggantian batch produksi obat.
Kalbe Farma dapat menjadi ilustrasi industri farmasi Indonesia dengan standar produksi dan kontrol mutu yang ketat. Dalam konteks ini, cellular manufacturing membantu mengatur alur produksi berdasarkan jenis sediaan dan menjaga kualitas produk hingga tahap pengemasan.
Strategi dan Tahapan Implementasi Cellular Manufacturing
Keberhasilan transisi ke cellular manufacturing sangat bergantung pada urutan langkah yang diambil, mulai dari analisis data produksi hingga desain fisik sel dan pengukuran kinerja setelahnya. Berikut adalah tahapan yang dapat membantu dalam proses implementasi metode ini.
1. Identifikasi Produk dan Keluarga Komponen
Langkah awal adalah mengelompokkan produk berdasarkan kesamaan proses manufaktur dan urutan mesin yang dibutuhkan untuk memproduksinya. Analisis ini menjadi fondasi utama dalam menentukan produk mana yang paling layak masuk ke dalam sistem sel.
2. Analisis Aliran Produksi (Production Flow Analysis)
Insinyur harus memetakan pergerakan material secara mendetail untuk mengidentifikasi hambatan dan peluang eliminasi langkah yang tidak perlu. Data dari analisis ini digunakan untuk menentukan kapasitas mesin yang dibutuhkan di dalam setiap sel produksi.
3. Desain dan Penataan Ulang Tata Letak Sel
Proses ini melibatkan perancangan posisi fisik mesin di lantai pabrik untuk memastikan jarak perpindahan material seminimal mungkin. Berdasarkan studi mengenai manajemen operasi, desain yang baik harus mempertimbangkan ergonomi dan aksesibilitas operator.
4. Implementasi dan Uji Coba
Setelah desain disetujui, mesin mulai direlokasi dan operator diberikan pelatihan lintas fungsi untuk menguasai berbagai peralatan di sel baru. Tahap uji coba dilakukan untuk memastikan aliran material berjalan sesuai rencana sebelum produksi penuh dimulai.
5. Evaluasi Kinerja dengan Metrik OEE
Manajemen perlu memantau performa sel produksi melalui metrik seperti waktu siklus, tingkat cacat produk, output harian, dan Overall Equipment Effectiveness (OEE). Dengan OEE, perusahaan dapat melihat apakah mesin benar-benar produktif dan menghasilkan produk sesuai standar kualitas.
6. Continuous Improvement (Kaizen)
Implementasi seluler bukanlah hasil akhir, melainkan awal dari proses penyempurnaan berkelanjutan untuk terus meningkatkan produktivitas pabrik. Evaluasi berkala memastikan bahwa tata letak sel tetap relevan dengan perkembangan teknologi dan kebutuhan pasar yang dinamis.
Kesimpulan
Cellular manufacturing membantu perusahaan membaca ulang lantai produksi dari sisi aliran kerja, bukan hanya kapasitas mesin. Jika perpindahan material, antrean proses, dan WIP terlalu tinggi, masalahnya sering muncul dari tata letak yang belum efisien.
Karena itu, penerapannya sebaiknya dimulai dari produk dengan pola proses stabil dan permintaan yang cukup konsisten. Dengan cara ini, perusahaan dapat mengukur dampaknya terhadap lead time, kualitas, produktivitas operator, dan fleksibilitas produksi sebelum memperluasnya ke lini lain.
Pada akhirnya, cellular manufacturing bukan sekadar perubahan layout pabrik, tetapi strategi untuk membuat produksi lebih mudah dikontrol. Perusahaan yang merancang sel kerja berbasis data akan lebih siap menghadapi variasi permintaan tanpa menambah kompleksitas operasional.
FAQ tentang Cellular Manufacturing
Perbedaan utamanya terletak pada pengelompokan mesin. Sistem seluler mengelompokkan mesin berdasarkan urutan proses produk, sedangkan sistem tradisional mengelompokkan mesin berdasarkan fungsi yang sama.
Tata letak U-Shaped Cell adalah yang paling umum digunakan karena memudahkan operator mengelola aliran masuk bahan baku dan keluaran produk secara lebih efisien.
Tantangan utamanya meliputi biaya awal relokasi mesin, kompleksitas desain sel, dan kebutuhan pelatihan ulang agar karyawan memiliki keterampilan yang lebih fleksibel.
Sistem ini efektif untuk produksi massal dengan variasi proses yang serupa, tetapi kurang cocok untuk industri yang memproduksi barang unik dengan alur kerja yang sering berubah drastis.
Langkah awal mulai dengan mengidentifikasi keluarga produk yang memiliki kemiripan proses. Setelah itu, perusahaan perlu menganalisis aliran produksi untuk merancang tata letak sel yang lebih efisien.